

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-21 Origen:Sitio


La compra de equipos de bordado comerciales requiere un importante gasto de capital, lo que hace que el riesgo de que el comprador se arrepienta sea excepcionalmente alto para los nuevos participantes. Los compradores primerizos frecuentemente evalúan los equipos basándose en métricas de marketing superficiales, como velocidades máximas teóricas, en lugar de realidades operativas. Esta supervisión conduce a graves cuellos de botella en la producción, problemas de software incompatible y rendimientos de la inversión comprometidos. Depender de métricas vanidosas en lugar de datos prácticos de rendimiento establece un piso de producción propicio para el fracaso.
Para pasar de una mentalidad de aficionado a un marco de producción comercial, los compradores deben evaluar los equipos a través de una lente estricta de escalabilidad, viabilidad operativa a largo plazo e integración del flujo de trabajo. Comprender las limitaciones físicas del hardware y reconocer los requisitos continuos de mantenimiento y compatibilidad del software protegerá su inversión inicial. Debe mirar más allá de la hoja de especificaciones para comprender cómo funciona la máquina durante un turno de producción intenso.
Capacidad sobre costo: Dar prioridad al precio de etiqueta inicial sobre la escalabilidad de múltiples agujas o múltiples cabezales a menudo resulta en graves cuellos de botella en la producción durante el primer año de operación.
El software es el motor: la máquina física es tan efectiva como su software de digitalización; Las limitaciones de los archivos propietarios pueden paralizar la capacidad de una tienda para aceptar diversas obras de arte de clientes.
El rendimiento supera la velocidad: el máximo de puntadas por minuto (SPM) es una métrica vanidosa; La rentabilidad real depende de minimizar el tiempo de inactividad por roturas de hilo, cambios de aro y ajustes de tensión.
El soporte dicta el tiempo de actividad: el acceso a técnicos certificados y la distribución de piezas localizadas es una dimensión de evaluación que supera las ventajas de funciones menores.
El valor a largo plazo es el rey: tener en cuenta las opciones de financiación, la depreciación, la compatibilidad de accesorios no originales y la logística de instalación oculta es esencial para proteger el flujo de caja.
Tabla de contenido
Comprar equipo que apenas alcanza el volumen de pedidos actual garantiza un problema. Necesitará una actualización prematura cuando el negocio crezca. Muchos operadores nuevos compran máquinas basándose en los pedidos que tienen hoy. No dan cuenta del rápido crecimiento que sigue al cumplimiento exitoso. Esto obliga al negocio a arrinconarse. O rechaza pedidos al por mayor o sobrecarga una máquina que no está diseñada para una producción continua.
Evaluar el punto de equilibrio para máquinas de un solo cabezal versus configuraciones de múltiples cabezales requiere analizar las horas de mano de obra. Muchos talleres nuevos comienzan con una unidad de un solo cabezal para minimizar el riesgo inicial. Rápidamente se dan cuenta de que el coste laboral que supone controlar una prenda a la vez destruye sus márgenes de beneficio. Operar una máquina de cuatro cabezales requiere aproximadamente el mismo tiempo del operador que una unidad de un solo cabezal. El punto de equilibrio cambia drásticamente cuando se pueden generar cuatro logotipos en el lado izquierdo del pecho simultáneamente.
Al evaluar las máquinas de bordar comerciales , debe tener en cuenta el tiempo de inactividad del operador. Pagarle a un empleado para que observe cómo una sola aguja termina un diseño de 10.000 puntadas es muy ineficiente. Las configuraciones de cabezales múltiples multiplican su producción sin multiplicar sus costos laborales. Si recibe un pedido de 144 sombreros, una máquina de un solo cabezal necesitará días de funcionamiento continuo. Una máquina de cuatro cabezales reduce ese tiempo de producción en un setenta y cinco por ciento, liberando al operador para realizar el siguiente trabajo.

Las máquinas con una a seis agujas fallan en entornos comerciales de gran volumen. Requieren una intervención manual constante. Si ejecuta un logotipo corporativo con siete colores en una máquina de seis agujas, el operador debe volver a enhebrar manualmente la máquina a mitad del proceso. Esto introduce un tiempo de inactividad masivo. También aumenta el riesgo de errores de roscado e inconsistencias de tensión.
Necesita configuraciones de 12 a 15 agujas para lograr viabilidad comercial. Esto elimina los cambios manuales de hilo durante ejecuciones complejas. Te permite mantener cargados los colores estándar en todo momento. Puede pasar de un logotipo rojo y negro a un logotipo azul y dorado sin tocar un solo carrete de hilo. Mantener colores estándar como blanco, negro, azul marino y rojo permanentemente cargados en una máquina de 15 agujas agiliza las operaciones diarias.
Conteo de agujas | Mejor aplicación | Limitaciones operativas |
|---|---|---|
1 a 6 agujas | Aficionados, monogramas simples. | Requiere reenhebrado manual frecuente para logotipos estándar. Alto tiempo de inactividad del operador. |
10 agujas | Comercial de nivel de entrada | Maneja la mayoría de los logotipos estándar, pero carece de capacidad para mantener múltiples colores base de forma permanente. |
15 agujas | Producción de alto volumen | Permite la carga permanente de colores centrales. Cero tiempo de inactividad para el intercambio de subprocesos en diseños complejos. |
Los compradores primerizos a menudo no tienen en cuenta las realidades físicas de los equipos comerciales. Estas máquinas son piezas enormes y pesadas de hierro fundido y acero. Debe evaluar los espacios libres de las puertas antes de programar la entrega. Una máquina de cabezales múltiples no pasará por el marco de una puerta residencial estándar. Necesita puertas enrollables o puertas comerciales dobles para la instalación.
También debes calcular la capacidad de carga del suelo. Las unidades comerciales crean una fuerza descendente y vibración significativas. Colocarlos sobre un suelo de madera suspendido puede provocar problemas estructurales y errores de registro. Los pisos de concreto son obligatorios para las unidades de cabezales múltiples. Además, debe planificar los requisitos de espacio para el movimiento seguro del operador. Necesita pies cuadrados dedicados para la preparación de prendas, estaciones de colocación de bastidores y almacenamiento de respaldo. Apretar la máquina contra una pared impide el acceso adecuado para mantenimiento a los tensores traseros y al motor principal.
La máquina física es simplemente un dispositivo de salida. El software dicta la ejecución del diseño y la eficiencia de la producción. Tratar el software de digitalización como una ocurrencia tardía es un error catastrófico. El mejor hardware no puede arreglar puntadas mal trazadas. Su ecosistema de software determina qué tan rápido puede procesar las ilustraciones del cliente. Dicta la calidad de la prenda bordada final. Evaluar el software es tan importante como evaluar los componentes mecánicos.
La compra de equipos encerrados en ecosistemas de software propietario conlleva un riesgo enorme. Algunos fabricantes te obligan a utilizar sus formatos de archivo específicos. Esto requiere costosas actualizaciones de software por niveles solo para acceder a las funciones básicas de edición. Le impide compartir archivos fácilmente con digitalizadores externos. Debe evaluar la compatibilidad de la máquina con los tipos de archivos estándar de la industria.
La máquina debe leer los formatos .DST, .EXP y .PES de forma nativa. La compatibilidad de código abierto le permite obtener archivos digitalizados de cualquier digitalizador profesional en todo el mundo. Previene el bloqueo del proveedor. Garantiza que su biblioteca de diseños siga siendo accesible incluso si cambia de marca de máquina en el futuro. El formato .DST es el lenguaje universal de bordado y contiene datos de coordenadas X e Y sin procesar que cualquier máquina comercial puede leer.
Debe evaluar la curva de aprendizaje del software de digitalización incluido. El software complejo requiere cientos de horas para dominarlo. Si la interfaz no es intuitiva, su producción se detendrá. Evaluar la conectividad de la red es igualmente importante. Depender de unidades USB para transferir diseños desde la computadora a la máquina está obsoleto. Introduce el riesgo de corrupción de archivos y pérdida de unidades.
Necesita conectividad Wi-Fi o LAN confiable. El diseño continuo desde la estación de diseño directamente al piso de producción ahorra innumerables horas. Garantiza que el operador siempre obtenga la versión aprobada más reciente del archivo de diseño. Los talleres avanzados utilizan lectores de códigos de barras en la consola de la máquina para extraer el archivo de diseño exacto del servidor local, eliminando los errores de selección de archivos del operador.
Los argumentos de venta de software a menudo destacan funciones de digitalización automática con un solo clic. Depender de estas herramientas conduce a resultados desastrosos. Los algoritmos de digitalización automática no entienden el estiramiento de la tela. No comprenden la compensación de tira y afloja. Simplemente convierten bloques de colores en puntadas planas. Esto provoca una mala calidad de la puntada, graves arrugas en la tela y roturas constantes del hilo.
La digitalización profesional requiere unir y trazar capas subyacentes estratégicas. Debes invertir en formación profesional en digitalización. Si no puede invertir el tiempo, debe presupuestar servicios de digitalización subcontratados durante la fase de inicio. Pagar a un profesional garantiza el buen funcionamiento de la máquina y entregas de alta calidad para el cliente. Un archivo bien digitalizado se ejecuta más rápido, rompe menos agujas y utiliza menos hilo que un archivo autodigitalizado.
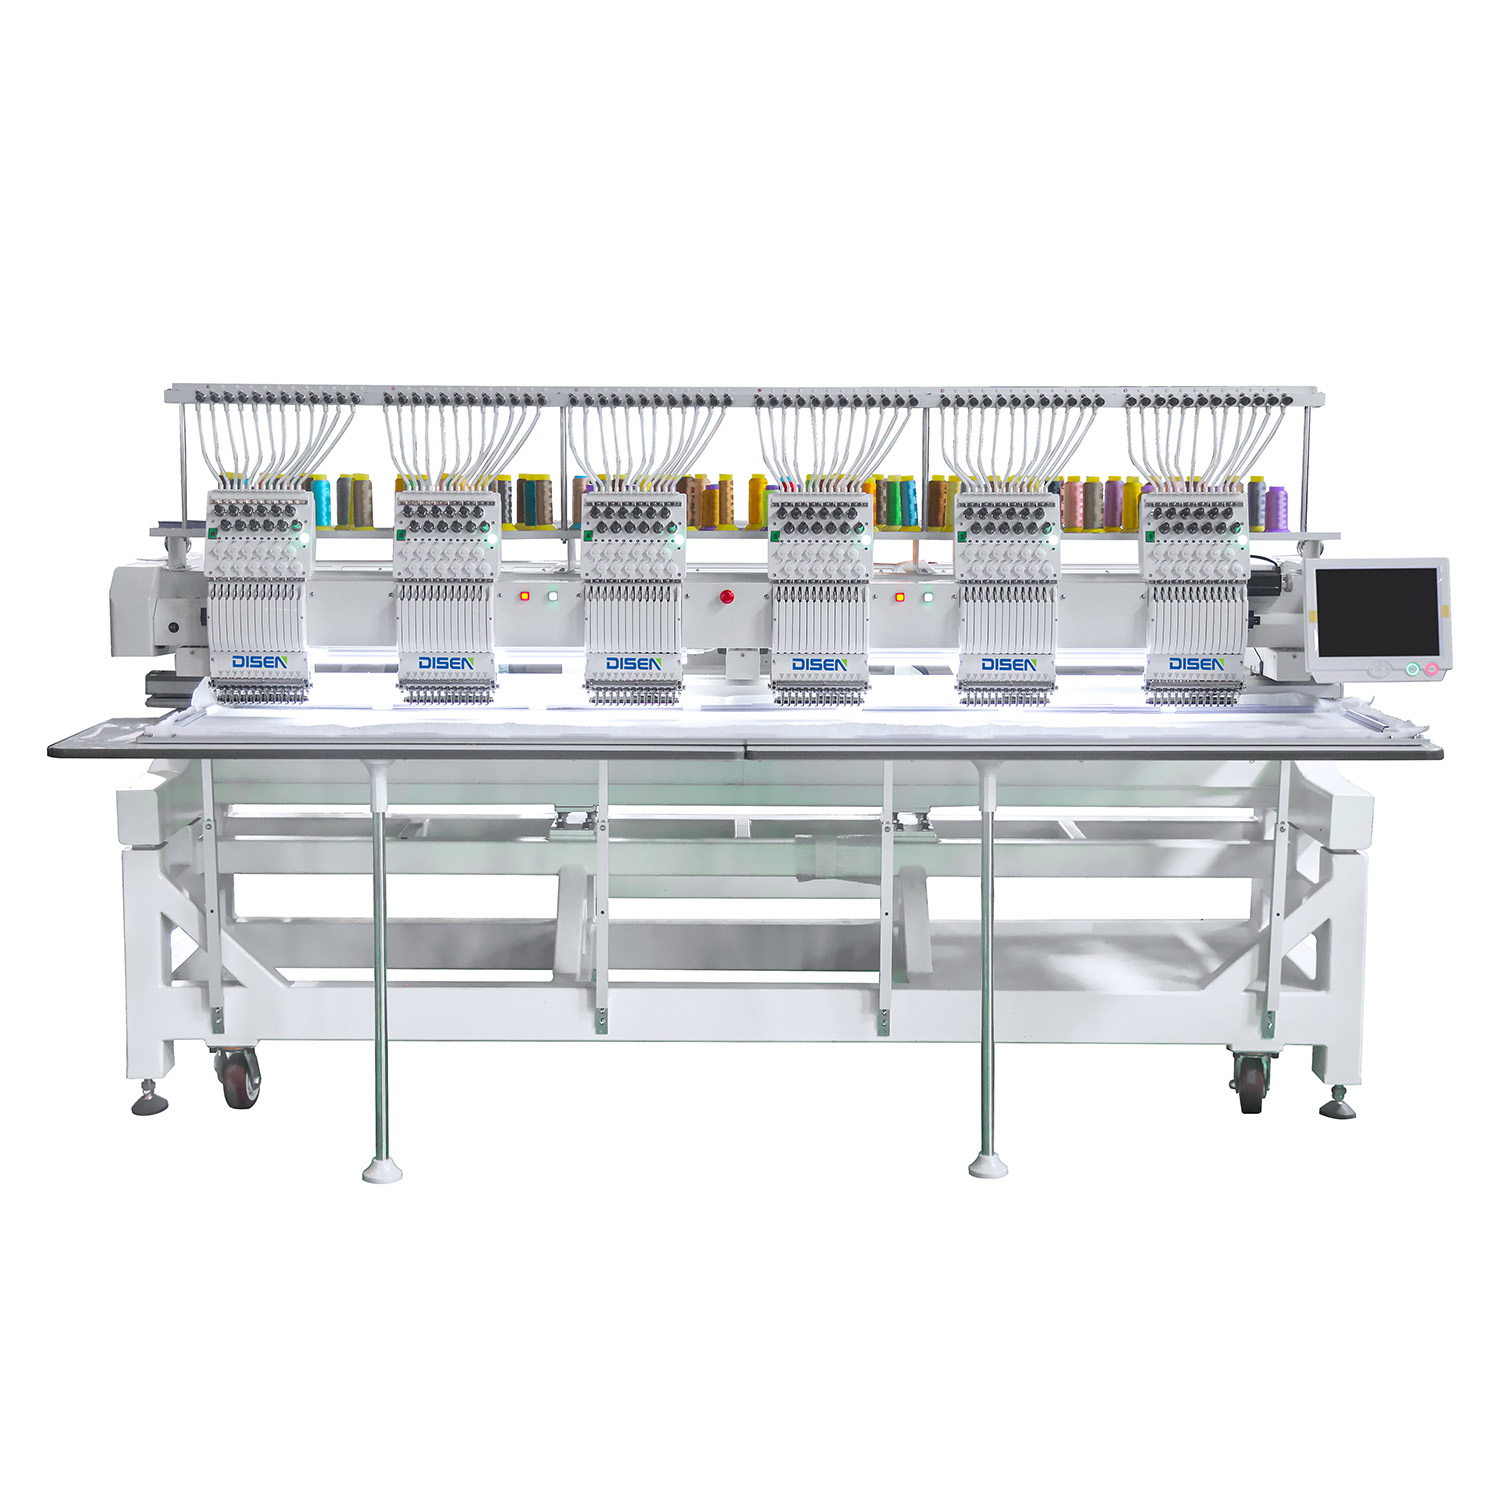
Es obligatorio comprender las limitaciones físicas de la arquitectura de la máquina. Estas restricciones limitan directamente su oferta de productos. Los compradores suelen fijarse en el tamaño de los accesorios incluidos y hacer suposiciones incorrectas sobre las capacidades. Debe comprender los límites mecánicos del sistema de pantógrafo. De no hacerlo, se rechazarán trabajos lucrativos porque las prendas simplemente no caben en la máquina.
Existe una diferencia crítica entre el tamaño físico del aro y los límites reales de movimiento del pantógrafo de la máquina. El pantógrafo es el brazo mecánico que mueve el aro debajo de la aguja. Un fabricante podría incluir un aro de 15 pulgadas. Sin embargo, es posible que el pantógrafo solo tenga una distancia máxima de recorrido de 14 pulgadas. Este es el verdadero campo de la costura.
Las restricciones del pantógrafo impiden los diseños de chaquetas con espalda completa incluso si la prenda encaja perfectamente en el aro. Si el brazo alcanza su límite físico, la máquina se detiene. Debe verificar los límites exactos de recorrido de los ejes X e Y antes de asumir que puede bordar chaquetas universitarias grandes o bolsos de lona. Mida siempre la distancia desde la aguja hasta la parte posterior del cuello de la máquina para determinar el espacio real para artículos voluminosos.
Bordar prendas planas es fácil. Los artículos especiales requieren espacios mecánicos específicos. Debes evaluar el tamaño del brazo tubular de la máquina. Un brazo tubular voluminoso le impide bordar dentro de espacios reducidos, como bolsos de mano, mangas o bolsillos pequeños. Necesita un brazo cilíndrico estrecho para estas aplicaciones.
La evaluación de la calidad del sistema de impulsión de tapas también es un factor importante. Los controladores de límite son un punto de falla común en los equipos de nivel económico. El conductor debe sujetar rígidamente la copa estructurada de un sombrero. Si el conductor de la tapa carece de estabilidad, el diseño cambiará durante la producción. Esto provoca sombreros arruinados y desperdicio de inventario. Busque controladores de gorra de 270 grados que le permitan bordar de oreja a oreja en una sola pasada continua.
Estar restringido a los aros de los fabricantes de equipos originales (OEM) crea un enorme cuello de botella operativo. Los aros OEM suelen ser anillos de plástico tradicionales de dos piezas. Requieren mucha fuerza en la mano y tiempo para asegurarlos correctamente. Debe asegurarse de que la arquitectura de la máquina admita las actualizaciones del mercado de accesorios estándar de la industria.
Los aros magnéticos reducen drásticamente el tiempo de colocación. Previenen las quemaduras del aro en tejidos delicados. Los sistemas de sujeción especializados le permiten sujetar artículos gruesos como collares de perros o bolsas de lona pesadas. Si su máquina no puede aceptar estas herramientas no originales, su volumen de producción diario se verá muy afectado. La actualización a aros magnéticos suele ser la primera modificación que realiza un taller comercial para aumentar la producción diaria.
Para sobrevivir es necesario cambiar su evaluación del precio de compra inicial a los costos operativos a largo plazo. El precio de etiqueta es sólo una fracción del capital necesario para administrar una tienda exitosa. Centrarse exclusivamente en encontrar la máquina más barata garantiza tensiones financieras inesperadas. Debe tener en cuenta los costos ocultos de operación, mantenimiento e infraestructura. Presupuestar con precisión estas variables protege su flujo de caja durante el crítico primer año de actividad empresarial.
La máquina requiere un inventario inicial masivo de consumibles antes de poder coser un solo pedido. Debe calcular el costo de los materiales de respaldo, incluidos los estabilizadores recortados, desgarrables y solubles en agua. Necesita una gama completa de hilos especiales, bobinas prebobinadas y varios tipos de agujas. Estos suministros se acumulan rápidamente.
Además, hay que tener en cuenta el coste de la formación obligatoria del operador. Saltarse la incorporación formal provoca daños mecánicos prematuros. Los operadores no capacitados estrellarán la aguja contra el aro. Engrasarán incorrectamente el garfio giratorio. Pagar por la formación profesional evita fallos catastróficos de las máquinas y piezas de repuesto costosas. Una capacitación adecuada en mantenimiento garantiza que el operador sepa cómo ajustar la tensión de la bobina y limpiar la ruta del hilo.
Debe leer la letra pequeña de cualquier garantía de equipo. Muchos fabricantes económicos anuncian garantías prolongadas que solo cubren piezas. Excluyen el costo de la mano de obra. También excluyen componentes de desgaste como agujas, cajas de bobinas y ganchos giratorios. El riesgo geográfico de la disponibilidad de técnicos es un factor enorme.
Debes evaluar la cercanía de técnicos certificados. Si el técnico más cercano está a tres estados de distancia, pagará tarifas de viaje exorbitantes por reparaciones de emergencia. También sufrirás días de inactividad mientras esperas que lleguen. El soporte localizado dicta su tiempo de actividad. Una máquina que permanece averiada durante una semana le cuesta más en pérdida de ingresos que los ahorros iniciales que supone comprar una marca económica.
Agotar sus reservas de efectivo para comprar una máquina directamente suele ser un error. La financiación de equipos y las opciones de arrendamiento con opción a compra preservan el capital inicial. Le permiten tener efectivo disponible para marketing, inventario y nómina. La financiación también proporciona importantes ventajas fiscales mediante deducciones por depreciación de equipos.
También debes evaluar el valor de reventa a largo plazo. de marca premium Las máquinas de bordar conservan un capital significativo. Si necesita actualizar o salir del negocio, puede recuperar una gran parte de su inversión. Las importaciones sin marca o de presupuesto se deprecian instantáneamente. Su valor de reventa en el mercado secundario es casi nulo. Comprar una marca reconocida le garantiza tener un activo que puede liquidar o intercambiar más adelante.
Caer en afirmaciones de marketing que no se traducen en entornos de producción del mundo real es un error común. El máximo de puntadas por minuto (SPM) es una métrica teórica. Asume condiciones perfectas, cero roturas de hilo y patrones de puntadas simples. El rendimiento real se mide en prendas terminadas por hora. La búsqueda de la máxima velocidad a menudo conduce a inestabilidad mecánica y productos arruinados. La rentabilidad depende de un funcionamiento constante e ininterrumpido, no de breves ráfagas de costura a alta velocidad.
Hacer funcionar una máquina a 1200 SPM a menudo causa una fricción severa en el hilo. El hilo se calienta, se deshilacha y finalmente se rompe. Una sola rotura de hilo detiene toda la máquina. El operador debe volver a enhebrar la aguja, hacer una copia de seguridad del diseño y reiniciar. Este tiempo de inactividad destruye la eficiencia.
Obtendrá una mayor producción diaria si ejecuta constantemente a 800 SPM sin interrupciones de subprocesos. La evaluación de los sistemas automáticos de tensión del hilo versus las perillas de tensión manuales es un paso importante para la confiabilidad operativa. Los sistemas automáticos ajustan la tensión sobre la marcha según la longitud de la puntada. Las perillas manuales requieren ajustes constantes por parte de un operador experimentado para evitar bucles y nidos de pájaros. El hilo de poliéster soporta velocidades más altas mejor que el rayón, pero ambos se romperán si los discos tensores están demasiado apretados.
El ordenador de la máquina ralentiza automáticamente el pantógrafo para movimientos complejos. Las puntadas largas de satén, las áreas de relleno densas y los tipos de telas pesadas obligan a la máquina a reducir la velocidad para mantener la precisión. Por lo tanto, las afirmaciones de "velocidad máxima" son irrelevantes para la mayoría de los trabajos comerciales. Debe calcular el verdadero retorno de la inversión basándose en el promedio de prendas terminadas por hora.
Este cálculo debe tener en cuenta los tiempos de carga del aro, los tiempos de cambio de color y las secuencias de corte de hilo. Una máquina puede alcanzar 1000 SPM en una puntada simple, pero bajará a 400 SPM al ejecutar un borde de satén ancho. Planificar su programa de producción en torno a un promedio de 600 a 700 SPM proporciona una imagen mucho más precisa de su capacidad diaria.
Métrica de producción | Velocidad máxima teórica (1200 SPM) | Velocidad de producción optimizada (800 SPM) |
|---|---|---|
El hilo se rompe por hora | Alto (4-6 descansos) | Baja (0-1 descansos) |
Tiempo de inactividad por descanso | 2-3 minutos | 2-3 minutos |
Calidad de registro | Pobre (cambio de vibración) | Excelente (pantógrafo estable) |
Prendas reales por hora | Baja (Debido a paradas constantes) | Superior (funcionamiento continuo) |
Operar al máximo SPM aumenta exponencialmente la vibración de la máquina. Esta vibración se transfiere a través del soporte y al suelo. Hace que el pantógrafo se balancee ligeramente. Esto genera problemas de registro, donde los contornos no se alinean correctamente con los rellenos de color. El funcionamiento a alta velocidad también acelera el desgaste de las piezas móviles, lo que requiere lubricación y reemplazo de piezas más frecuentes.
Además, debe evaluar la salida de ruido. La costura de alta velocidad genera niveles significativos de decibelios. Este es un factor importante para las empresas que operan en tiendas minoristas o espacios residenciales. Una máquina más silenciosa y ligeramente más lenta proporciona un entorno de trabajo mucho mejor. Los pesados marcos de hierro fundido absorben esta vibración mejor que los marcos livianos de aluminio, manteniendo los golpes de la aguja precisos incluso durante turnos largos.
Planifique el volumen de pedidos proyectado para los próximos 24 meses para determinar si es necesaria una configuración de cabezales múltiples desde el primer día.
Pruebe su software de digitalización preferido con un archivo vectorial complejo para asegurarse de que exporte archivos .DST limpios sin depender de la digitalización automática.
Mida su espacio físico de trabajo, incluidos los espacios libres de las puertas y las capacidades de carga del piso de concreto, para garantizar una instalación segura.
Verifique la ubicación geográfica del técnico certificado más cercano para minimizar el tiempo de inactividad futuro durante reparaciones de emergencia.
R: Necesita de 12 a 15 agujas para producción comercial. Esto elimina los cambios manuales de hilo durante la ejecución de logotipos complejos. Le permite mantener los colores estándar cargados de forma permanente, lo que reduce drásticamente el tiempo de inactividad entre diferentes pedidos de clientes.
R: La tensión incorrecta del hilo y la digitalización deficiente causan la mayoría de las roturas. Hacer funcionar la máquina a máxima velocidad también contribuye significativamente al generar un exceso de fricción. El mantenimiento adecuado y las velocidades de ejecución optimizadas evitan la mayoría de los problemas de rotura de hilos.
R: No siempre. Debe verificar que la arquitectura de la máquina admita accesorios de posventa estándar de la industria. Algunas marcas económicas te restringen a sus aros de plástico patentados. Asegúrese de la compatibilidad con los sistemas de sujeción magnética antes de comprar.
R: No. Se recomienda encarecidamente la subcontratación a digitalizadores profesionales durante la fase de inicio. Esto garantiza resultados de alta calidad mientras usted se concentra en dominar el funcionamiento físico de la máquina y desarrollar su base de clientes.
R: El formato .DST es el estándar universal de la industria. Contiene sólo comandos de puntada y coordenadas X/Y. Funciona en casi todos los equipos comerciales, lo que garantiza que nunca estará limitado a un único proveedor de software.
R: Más allá del espacio físico que ocupa el pesado marco de hierro fundido, necesita espacio para el movimiento del operador. Debe tener en cuenta las áreas de preparación de prendas, las estaciones de colocación de bastidores y la extensión total de los brazos del pantógrafo durante la operación.


