

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-21 Origen:Sitio


Las roturas frecuentes del hilo causan cuellos de botella inmediatos en la producción, aumentan las tasas de desperdicio y destruyen los márgenes de ganancias en operaciones comerciales y de bordado de alto volumen. La rotura del hilo no es sólo una molestia menor. Es un síntoma directo de problemas sistémicos subyacentes en la planta de producción. Estos problemas van desde la mala calidad de los consumibles y un simple error del operador hasta hardware defectuoso en equipos antiguos. Ignorar la causa raíz provoca que las prendas se arruinen y se incumplan los plazos de entrega.
Resolver esto requiere un enfoque diagnóstico sistemático. Debe aislar las variables que causan la falla. Esto significa verificar sistemáticamente el hilo, las agujas, los archivos de digitalización, los componentes de hardware y la configuración del operador. Al implementar soluciones inmediatas y evaluar el desgaste mecánico, puede restaurar la eficiencia de la producción. En última instancia, debe determinar cuándo las roturas crónicas de hilo indican la necesidad de equipos nuevos en lugar de reparaciones costosas y continuas.
La tensión y el recorrido son los principales culpables: más del 70 % de las roturas de hilo se deben a una calibración inadecuada de la tensión superior, guías de hilo perdidas o rebabas microscópicas a lo largo del recorrido del hilo de la máquina.
Los consumibles y la configuración son importantes: el uso de hilo degradado, tipos de agujas incorrectos o estabilizadores inadecuados provoca tensión mecánica y "flaqueamiento" de la tela que provoca que se rompa.
La digitalización impacta el hardware: las limas de puntadas demasiado densas o una base inadecuada pueden causar que la aguja se desvíe, lo que provoca que el hilo se triture y se produzcan problemas de sincronización del gancho.
El tiempo de inactividad dicta actualizaciones: cuando la solución de problemas genera rendimientos decrecientes, calcular el costo del tiempo de inactividad operativo es la métrica fundamental para decidir si reparar o invertir en máquinas de bordar modernas con tensado automatizado y sensores avanzados de rotura de hilo.
Tabla de contenido
La tensión adecuada del hilo es esencial para obtener puntadas estables y resultados de bordado consistentes. El hilo superior y el hilo inferior deben mantener el equilibrio adecuado. Una tensión incorrecta puede provocar roturas del hilo, puntadas desiguales o hilo de la bobina visible en la superficie de la tela. Los operadores deben ajustar la tensión según el tipo de hilo, el material de la tela y las condiciones de trabajo.
Las condiciones ambientales como la humedad y la temperatura también pueden afectar el rendimiento del hilo. La alta humedad puede aumentar la fricción, mientras que las condiciones secas pueden hacer que los hilos se vuelvan más quebradizos. Los controles periódicos de tensión mediante puntadas de prueba ayudan a identificar el desequilibrio y garantizan una producción de bordado fluida.
Síntoma visual (parte posterior de la tela) | Causa probable | Acción correctiva |
|---|---|---|
100% hilo superior visible. | Bobina demasiado floja o parte superior demasiado apretada | Apriete ligeramente el tornillo de la caja de la bobina; afloje la perilla de tensión superior. |
100% hilo de bobina visible. | Bobina demasiado apretada o parte superior demasiado floja | Afloje el tornillo de la caja de la bobina; apriete la perilla de tensión superior. |
Ancho de bobina desigual | Pelusa debajo del resorte de tensión de la canilla | Retire el resorte de la bobina, limpie la pelusa con una tarjeta de presentación y vuelva a armar. |
Proporción perfecta de 1/3 pero el hilo se rompe | Rebabas en el recorrido del hilo o aguja defectuosa | Inspeccione el gancho giratorio en busca de rebabas; reemplace la aguja inmediatamente. |

El enhebrado incorrecto es una de las causas más comunes de rotura del hilo de bordar. La falta de una guía de hilo o la colocación incorrecta del hilo en el sistema de tensión pueden cambiar el equilibrio de tensión y provocar roturas repentinas. Los operadores deben seguir cuidadosamente la ruta de enhebrado correcta después de cada cambio de carrete. La velocidad de la máquina también debe coincidir con el tipo de rosca y los requisitos de diseño. Los hilos de poliéster estándar pueden funcionar a velocidades más altas, mientras que los hilos metálicos y especiales requieren velocidades más lentas para reducir la fricción y la rotura.
El tamaño de la aguja debe coincidir con el grosor de la tela y el tipo de hilo. El uso de una aguja demasiado pequeña para materiales pesados puede provocar que la aguja se doble, se salten puntadas y se dañe el hilo. Seleccione agujas más grandes para telas gruesas como lonas, gorras y cuero para mantener costuras estables. El reemplazo regular de las agujas también es importante porque las agujas desgastadas pueden desarrollar bordes ásperos que dañan el hilo durante el bordado a alta velocidad.
Tamaño de la aguja | Tipo de punto | Aplicación de tela ideal | Hilo recomendado |
|---|---|---|---|
65/9 | Bolígrafo | Sedas ligeras, ropa deportiva. | poliéster de 60 gramajes |
75/11 | Bolígrafo ligero | Polos, camisetas y polares de algodón estándar. | Poliéster o rayón de 40 gramajes. |
75/11 | Afilado | Camisas de vestir tejidas, lona ligera. | poliéster de 40 gramajes |
80/12 o 90/14 | Afilado | Gorras estructuradas, chaquetas gruesas, cuero. | Hilo de poliéster o metálico de 40 gramajes. |
La calidad del hilo afecta directamente la estabilidad del bordado. El hilo de poliéster se usa comúnmente porque ofrece buena resistencia y resistencia al calor, mientras que los hilos de rayón y metálicos requieren un manejo más cuidadoso debido a su menor durabilidad. El hilo viejo o mal almacenado puede volverse quebradizo y romperse con facilidad. Guarde los hilos lejos de la luz solar y los cambios de humedad, y verifique periódicamente si hay signos de daños, como decoloración, polvo o enrollado desigual.
Los diseños de bordado incorrectos y los estabilizadores inadecuados pueden aumentar la tensión del hilo. Una densidad excesiva de puntadas crea más fricción con la aguja y puede dañar el hilo, mientras que una mala estabilización puede provocar que la tela se mueva durante la costura. Utilice ajustes de digitalización adecuados, materiales de respaldo adecuados y la tensión correcta del aro para reducir las roturas del hilo y mejorar la calidad de la puntada.
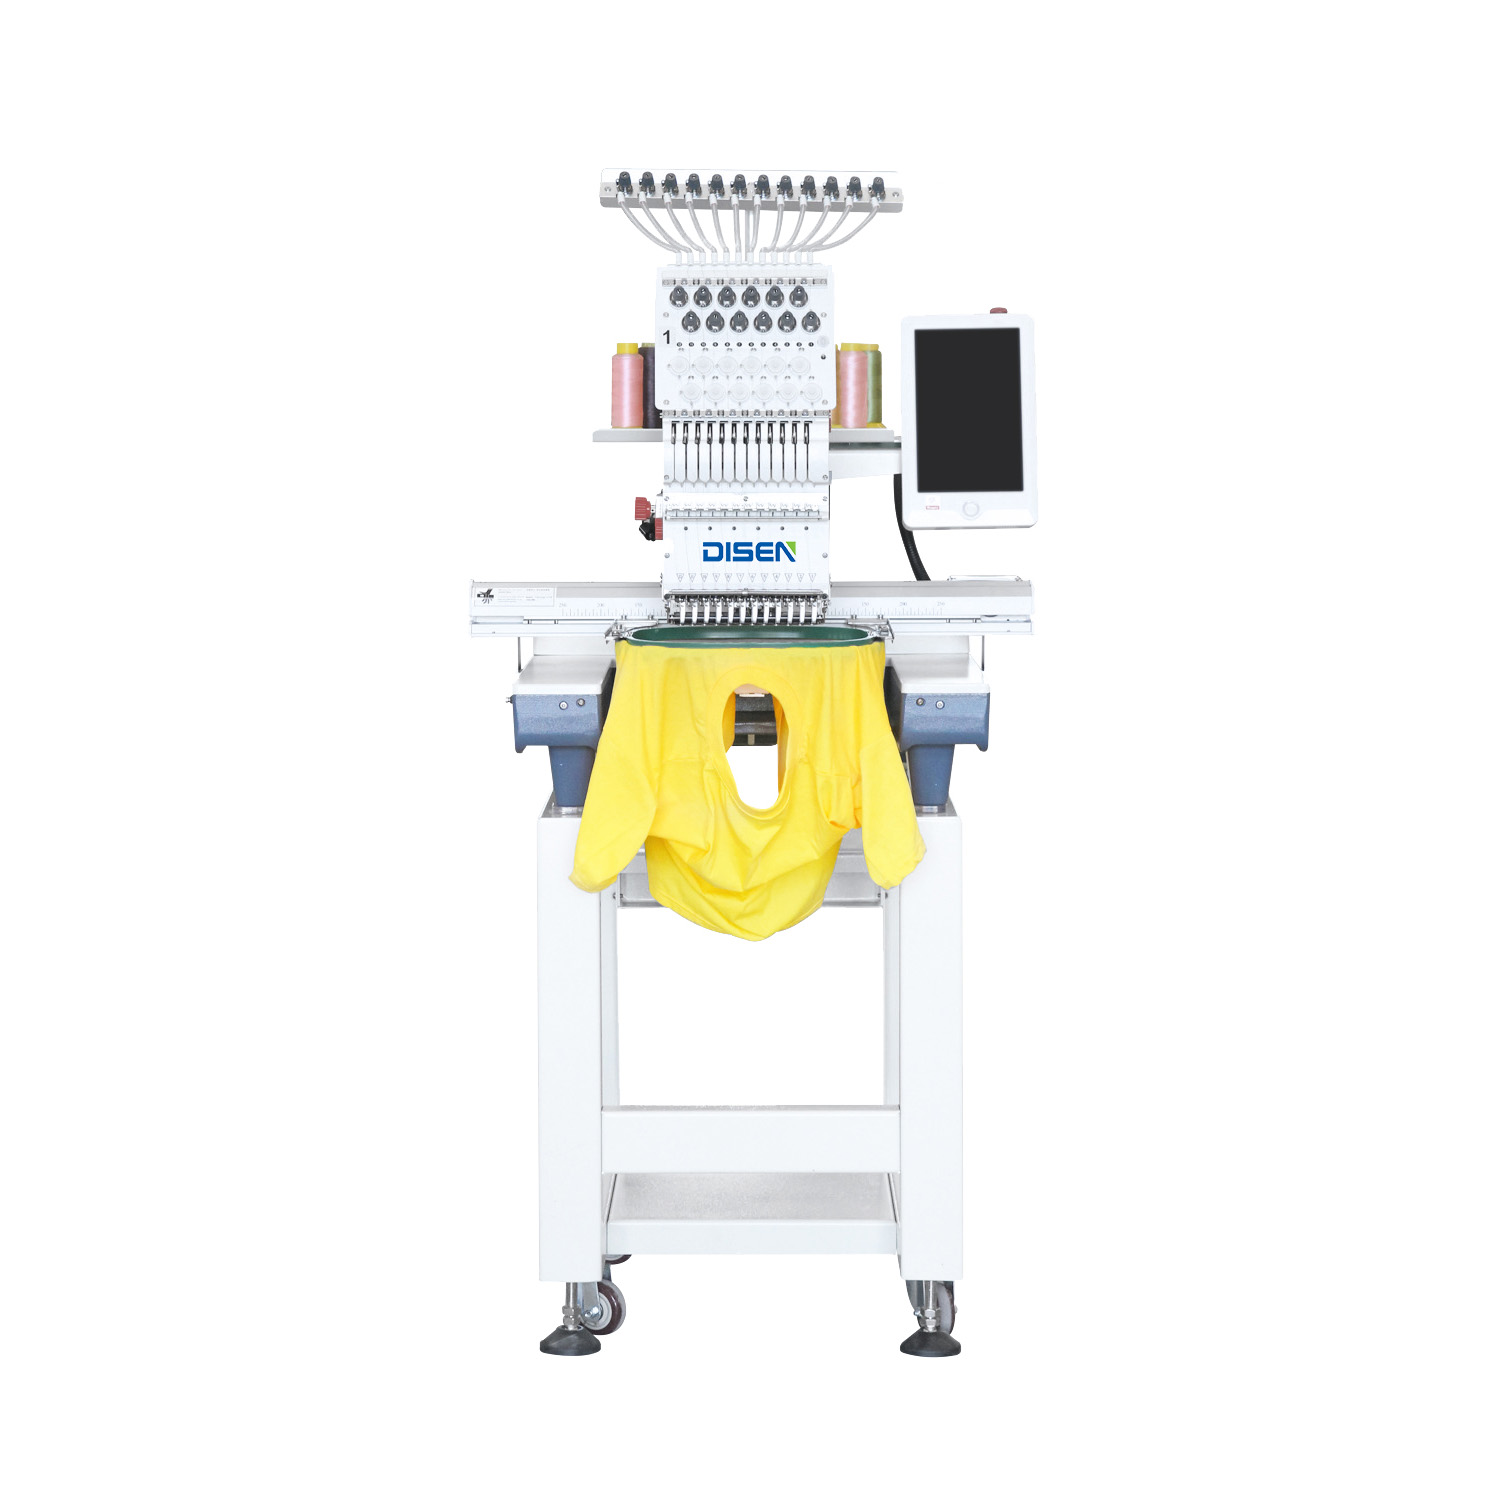
Cuando la tensión del hilo y los consumibles son normales, el desgaste mecánico puede ser la causa de la rotura del hilo. Revise las guías de hilo, los discos tensores, las palancas tirahilos y el garfio giratorio en busca de desgaste, rayones o acumulación de pelusa. Las piezas dañadas pueden aumentar la fricción, dañar la rosca y provocar roturas frecuentes. La inspección periódica y el reemplazo oportuno de los componentes desgastados ayudan a mantener una calidad de bordado estable.
El adhesivo de los productos en aerosol y los estabilizadores pegajosos pueden acumularse en las agujas y en las trayectorias del hilo, lo que aumenta la fricción y daña el hilo. La limpieza regular y la reducción del uso de materiales adhesivos pueden evitar la acumulación. El uso de estabilizadores o métodos de sujeción adecuados también puede mejorar la estabilidad del hilo durante el bordado.
El garfio giratorio debe funcionar con precisión con el movimiento de la aguja para formar puntadas correctas. La sincronización incorrecta del gancho o el espacio libre inadecuado pueden causar pérdida de puntadas, daños en el hilo y roturas frecuentes. El ajuste y la inspección regulares del sistema de gancho garantizan un rendimiento de costura confiable.
El mantenimiento regular es esencial para prevenir problemas de rotura de hilo. Los operadores deben limpiar la pelusa, inspeccionar las rutas de los hilos, lubricar los componentes clave y verificar las piezas de desgaste de acuerdo con un cronograma fijo. El mantenimiento adecuado mejora la estabilidad de la máquina y prolonga la vida útil del equipo.
Frecuencia de mantenimiento | Acción requerida | Componente objetivo |
|---|---|---|
A diario | Aplica una gota de aceite para máquinas de coser. | Carrera de gancho giratorio. |
A diario | Cepille la pelusa y el polvo acumulados. | Caja de bobina y placa debajo de la aguja. |
Semanalmente | Elimina la pelusa profunda con aire comprimido. Limpie las agujas con alcohol. | Ruta completa del hilo, discos tensores y barras de agujas. |
Mensual | Compruebe la tensión de la correa y engrase los rodillos de leva. | Correas de pantógrafo X/Y y levas de cambio de color. |
Trimestral | Servicio profesional, verificación de sincronización e inspección de rodamientos. | Conjunto de motor principal, correas de transmisión y gancho giratorio. |
Defina criterios claros de éxito para su programa de mantenimiento. Después de realizar una limpieza profunda y reemplazar las agujas, realice un seguimiento del rendimiento de la máquina. Una máquina en buen estado debería lograr una reducción específica de errores, normalmente por debajo de una rotura de hilo por cada 1.000 puntadas. Si las roturas siguen siendo elevadas después del mantenimiento, es necesario reemplazar el hardware.
La reparación constante de equipos obsoletos reduce la rentabilidad. Debe calcular el costo real del tiempo de inactividad operativa para tomar una decisión informada. Utilice un marco simple para cuantificar la pérdida de ingresos. Multiplique los minutos perdidos por interrupción del hilo por la cantidad de interrupciones por día. Multiplique ese total por la tarifa laboral por hora de su taller. Agregue el costo mayorista de las prendas arruinadas que deben ser desechadas.
Por ejemplo, si un operador dedica 45 minutos al día a reroscar una máquina de cabezales múltiples problemática, eso equivale a casi cuatro horas de producción perdida a la semana. Cuando un cabezal se detiene debido a una rotura de hilo, todos los cabezales se detienen. Compare el costo mensual acumulado de este tiempo de inactividad crónico, inventario desperdiciado y piezas de repuesto con el costo de financiamiento mensual de equipos nuevos. A menudo, la pérdida de ingresos supera con creces el costo de adquirir maquinaria moderna.
Al evaluar equipos nuevos, céntrese en soluciones de hardware avanzadas que eliminen directamente las roturas de hilos. Busque sistemas activos o de tensión automática. Estos sistemas utilizan sensores digitales para ajustar la tensión del hilo por puntada. Tienen en cuenta el grosor de la tela y la longitud de la puntada automáticamente, eliminando las conjeturas manuales del operador y las perillas de tensión inconsistentes.
Los sensores de rotura de hilo de alta precisión son otra característica fundamental. Los sensores mecánicos más antiguos necesitan varias puntadas para reconocer una rotura, lo que arruina el diseño y requiere que el operador retroceda la máquina manualmente. Los sensores ópticos modernos detectan una rotura al instante y detienen la máquina antes de que se pierda una sola puntada. Además, analice el diseño físico. Los brazos cilíndricos más pequeños y los diseños mejorados de los ganchos giratorios permiten a los operadores manipular prendas complejas, como chaquetas pesadas o bolsas ajustadas, sin ejercer una tensión antinatural en la trayectoria del hilo. Invertir en máquinas de bordar confiables con estas características reduce drásticamente las tasas de desperdicio.
La transición de configuraciones de un solo cabezal a producción de múltiples cabezales cambia la forma en que administra el hilo. Una máquina de seis cabezales requiere seis veces más conos de hilo y aumenta exponencialmente el riesgo de que una sola rotura detenga toda la producción. La escalabilidad exige equipos diseñados para la estabilidad de grandes volúmenes.
Evalúe las compensaciones entre la operación de alta velocidad y la estabilidad del hilo. Si bien funcionar a 1200 SPM parece eficiente, genera una fricción enorme. Las máquinas premium mitigan esta fricción de alta velocidad a través de una geometría avanzada de ruta de rosca, guías cerámicas y diseños de chasis que amortiguan las vibraciones. Esto garantiza que el hilo sobreviva el viaje desde el cono hasta la tela, incluso a velocidades de producción máximas.
Los equipos nuevos requieren una capacitación adecuada del operador para garantizar una producción estable. Los operadores deben comprender el nuevo proceso de roscado, los ajustes automáticos de tensión y las funciones de diagnóstico digital. En lugar de ajustar manualmente la máquina como en los modelos más antiguos, deberían aprender a utilizar sistemas integrados para reducir las roturas de hilo y mejorar la consistencia de las puntadas.
Una instalación adecuada y un entorno de trabajo estable son esenciales para el rendimiento de la máquina de bordar. La máquina debe instalarse en una superficie nivelada con un suministro de energía confiable para reducir la vibración y los problemas electrónicos. Mantener una temperatura y humedad adecuadas también ayuda a mantener estable la flexibilidad del hilo y evita problemas innecesarios de rotura del hilo.
Elegir un proveedor confiable ayuda a reducir los riesgos de mantenimiento a largo plazo. Evalúe la cobertura de la garantía, la disponibilidad de repuestos y el soporte técnico antes de comprar equipos nuevos. Una sólida red de servicio garantiza una resolución de problemas más rápida y minimiza el tiempo de inactividad de la producción cuando es necesario reemplazar componentes como sistemas de tensión o conjuntos de ganchos.
Realice una auditoría exhaustiva de las roturas de hilo actuales durante un período de 48 horas para identificar cabezales o agujas con problemas específicos.
Inspeccione todos los ganchos giratorios y cajas de bobinas en busca de rebabas y reemplace cualquier componente que muestre desgaste visible.
Estandarice su programa de reemplazo de agujas para garantizar que ninguna aguja supere los 10 millones de puntadas.
Audite su inventario de hilos y descarte los conos que no superen una prueba de ajuste manual básica.
Programe una demostración física con un proveedor para evaluar cómo se integra el tensado automatizado en su flujo de trabajo.
R: La tensión inadecuada del hilo superior, las guías del hilo perdidas durante la instalación y las rebabas microscópicas en la trayectoria del hilo o en el ojo de la aguja son los principales culpables. Estos problemas crean una fricción excesiva que rompe el hilo cuando se opera a alta velocidad. Siempre verifique primero la ruta del hilo antes de ajustar la configuración mecánica.
R: El hilo metálico tiene un núcleo interno rígido envuelto en papel de aluminio, lo que lo hace inflexible y propenso a retorcerse. Para evitar roturas, utilice un ojo de aguja más grande, como 80/12 o 90/14. Afloje la tensión superior y reduzca significativamente la velocidad de la máquina a 600 SPM o menos para minimizar el calor por fricción.
R: Reemplace las agujas cada 8 a 10 millones de puntadas, o aproximadamente cada 8 horas de funcionamiento continuo. También debe reemplazar la aguja inmediatamente después de cualquier golpe físico contra el aro o el garfio giratorio, ya que esto crea rebabas microscópicas en el ojo que trituran el hilo.
R: Sí. Con el tiempo, el hilo pierde humedad y resistencia a la tracción, especialmente en ambientes con poca humedad o bajo luz ultravioleta directa. Esta degradación conduce a la fragilidad. El hilo quebradizo no puede sobrevivir al rápido ciclo de empujar y tirar de la palanca tirahilos y se romperá fácilmente bajo tensión de alta velocidad.
R: El debilitamiento de la tela ocurre cuando una estabilización inadecuada o un bastidor flojo permite que la tela rebote hacia arriba y hacia abajo con la aguja. Este rebote crea una repentina holgura en el hilo. La holgura forma un bucle que se engancha en la punta de la aguja o en el prensatelas, rompiendo el hilo al instante.
R: Verá signos visuales de que el hilo se pela o se tritura justo encima del ojo de la aguja antes de que se rompa por completo. Para confirmar, pase una uña o un trozo de pantimedias sobre el garfio giratorio y la placa de la aguja. Si el material se atasca o se engancha, hay una rebaba.


